محصولات
جزئیات محصولات
خونه > محصولات >
خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

MOQ: 1
قیمت: USD2000-USD10000/SET
بسته بندی استاندارد: با فیلم و کارتن معمولی
دوره تحویل: 15 روز پس از سپرده
روش پرداخت: T/T
ظرفیت تامین: 500 مجموعه در ماه
اطلاعات جزئیات
محل منبع
چین
نام تجاری
CoatTech
گواهی
CE
شماره مدل
OCCL-OCT3
نام:
خط آماده سازی سطح قبل از لحیم کاری
منبع تغذیه::
220V/50HZ/1Ph یا گزینه های دیگر
با استفاده از انرژی::
برق یا گزینه دیگر
موتور::
برند چینی یا برند واردات
کنترل sytem::
سبک سوئیچ یا کنترل صفحه نمایش لمسی PLC
رنگ::
سفید یا گزینه دیگر
کاربرد::
محصولات فلزی
پوشش:
10-50um
DIMENTION::
همانطور که لازم است
برجسته کردن:

خط نقاله پیش از لحیم‌کاری خودکار

,

سیستم پوشش کنویر بالا

,

تجهیزات آماده‌سازی سطح پیش از لحیم‌کاری

توضیحات محصول

خط آماده سازی سطح خودکار قبل از لحیم کاری

برای رادیاتورهای حوله ای و مجموعه های لوله فولادی

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


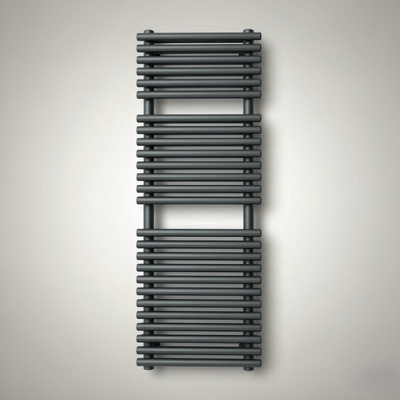
رادیاتور حوله ای مدل 1200 × 500 میلی متر — محصولی که در این خط فرآوری شده است

1. بررسی اجمالی محصول

این یک خط آماده سازی کامل سطح اتوماتیک برای رادیاتورهای حوله ای فولادی است که در بالادست کوره لحیم کاری نصب شده است. قبل از استفاده از خمیر لحیم کاری و لحیم کاری رادیاتور، روغن، زنگ و رسوب آسیاب را از عناصر فولادی - کلکتورها و لوله ها - پاک می کند.

برخلاف خط پوشش پودری، این سیستم هیچ رنگ آمیزی را انجام نمی دهد. هدف آن ارائه یک سطح شیمیایی تمیز، کاملا خشک و بدون کلرید است به طوری که فلز پرکننده لحیم کاری، فلز پایه را کاملا خیس کند و اتصال عاری از تخلخل باشد.

تصمیم کلیدی طراحی - عناصر قبل از مونتاژ درمان می شوند

خط به جای رادیاتور مونتاژ شده، عناصر منفرد (2 کلکتور نیمه بیضی + 26 لوله گرد در هر رادیاتور) را پردازش می کند. این سه مزیت به همراه دارد:

·خط بسیار کوتاه تر - مقطع تونل توسط یک عنصر تنظیم می شود، نه توسط یک مجموعه 1200 میلی متر.

·راندمان تمیز کردن بالاتر - محلول ها به هر سطحی از جمله داخل پروفیل های توخالی می رسند.

·زمان‌های ماندن انعطاف‌پذیر - لوله‌ها (زنگ‌زدگی سبک) و کلکتورها (زنگ‌زدگی متوسط ​​تا سنگین) می‌توانند زمان‌های درمان متفاوتی در یک خط داده شوند.

پیکربندی خط معمولی

خط غوطه وری سبد بالابر اتوماتیک. عناصر به صورت مسطح در سبدها قرار می گیرند و یک بالابر سربار قابل برنامه ریزی هر سبد را از طریق توالی مخزن منتقل می کند و به هر سبد زمان ماندن خاص خود را در هر مرحله می دهد.

2. مشخصات فنی

ارقام زیر مربوط به پروژه مرجع (100 رادیاتور در ساعت) است. هر مقدار به سفارش مهندسی شده است.

پارامتر

مشخصات

محصول

رادیاتور حوله ای مدل 1200 × 500 میلی متر (سایزهای دیگر در صورت درخواست)

قطعه کار

عناصر فولادی: کلکتورهای نیمه بیضی شکل 40 × 30 میلی متر، لوله های گرد Ø25 میلی متر

مواد

فولاد S235JR، ضخامت دیواره 2.0 میلی متر

حداکثر طول عنصر

1800 میلی متر

عناصر در هر رادیاتور

2 کلکتور + 26 لوله = 28 قطعه (+ 4 کلاهک انتهایی)

وزن هر رادیاتور

19.6 کیلوگرم

ظرفیت

100 رادیاتور در ساعت = 200 کلکتور + 2600 لوله = 2800 عنصر در ساعت

توان عملیاتی فولاد

تقریبا 1.96 تن در ساعت

نوع خط

خط غوطه وری سبد بالابر اتوماتیک

اندازه داخلی مخزن

تقریبا 2200 × 1100 × 800 میلی متر (تقریباً 1.6 متر مکعب محلول)

ظرفیت سبد

10 رادیاتور در هر سبد (280 عنصر، تقریباً 196 کیلوگرم)

منبع گرمایش

برق یا گاز طبیعی (هر دو گزینه موجود است)

برق نصب شده

تقریبا 200 کیلو وات (تمام برقی) / تقریبا 105 کیلووات + 12 متر مکعب در ساعت گاز طبیعی

ولتاژ

طراحی شده برای 400 ولت / 50 هرتز سه فاز (استانداردهای دیگر در صورت درخواست)

کنترل کنید

PLC + صفحه نمایش لمسی HMI، توالی بالابر خودکار، ذخیره سازی دستور پخت

مواد مخزن

PP / FRP برای مراحل اسیدی؛ فولاد ضد زنگ برای مراحل قلیایی

مبدل حرارتی

PTFE یا گرافیت برای اسید هیدروکلریک؛ فولاد ضد زنگ برای اسید فسفریک

اگزوز

استخراج غبار اسیدی با اسکرابر

پساب

ایستگاه خنثی سازی (تامین یا تهیه شده توسط مشتری)


3. توالی فرآیند

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


جریان فرآیند: چربی زدایی → شستشو → ترشی → آبکشی → خنثی سازی → شستشوی DI → خشک کردن → لحیم کاری

#

مرحله

روش

دما

زمان سکونت

هدف

1

چربی زدایی

غوطه وری

40-60 درجه سانتیگراد

3-5 دقیقه

روغن کشش، گریس و خاک مغازه را پاک می کند

2

آبکشی 1

غوطه وری

محیط

1 دقیقه

باقی مانده های قلیایی را قبل از مرحله اسیدی از بین می برد

3

ترشی

غوطه وری

25-40 درجه سانتیگراد

3-8 دقیقه

زنگ زدگی و فلس آسیاب را حل می کند. مجموعه ساکن در هر نوع عنصر

4

آبکشی 2

غوطه وری، جریان مخالف

محیط

1 دقیقه

باقی مانده اسید را از بین می برد

5

خنثی کننده

غوطه وری

40 درجه سانتی گراد

1-2 دقیقه

شستشوی قلیایی ملایم؛ باقیمانده کلرید را حذف می کند، از زنگ زدگی جلوگیری می کند

6

شستشوی نهایی DI

غوطه وری

محیط

1 دقیقه

آب دیونیزه شده؛ رسانایی به صورت آنلاین نظارت می شود

7

چکه + چاقوی بادی

دمنده

محیط

2-3 دقیقه

آب حجیم را حذف می کند؛ انرژی خشک کردن را تقریباً کاهش می دهد. 30%

8

خشک کردن

فر با هوای گرم

100-130 درجه سانتیگراد

10-15 دقیقه

خشک کردن کامل - هیچ آبی نباید وارد کوره لحیم کاری شود

بعد از خط: خمیر لحیم کاری بلافاصله اعمال می شود، سپس مجموعه وارد کوره لحیم کاری می شود.

3.1 چرا هر مرحله برای کیفیت لحیم کاری اهمیت دارد

·روغن باقی مانده روی سطح، خیس شدن فلز پرکننده را مسدود می کند - چربی زدایی اختیاری نیست.

·باقیمانده کلرید حاصل از ترشی هیدروکلریک باید به طور کامل حذف شود، در غیر این صورت اتصال معیوب خواهد شد.

·آب محبوس شده در داخل لوله ها یا کلکتورها به بخار در داخل کوره لحیم کاری تبدیل می شود و باعث ایجاد تخلخل می شود - به همین دلیل است که مناطق قطره ای و خشک کردن کامل در آن طراحی شده اند، نه به عنوان یک فکر بعدی.

·فولاد لخت می تواند در عرض چند ساعت زنگ بزند، بنابراین خشک کردن باید کامل باشد و خمیر بلافاصله بعد از خط اعمال شود.


4. کنترل عناصر


خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


تجزیه عنصر | سبد با شیب

تجزیه عنصر (مدل 1200 × 500)

عنصر

مشخصات

تعداد در هر رادیاتور

وزن واحد

گردآورنده

نیمه بیضی 40 × 30 میلی متر، طول 1200 میلی متر (تا 1800 میلی متر)

2

2.25 کیلوگرم

لوله

گرد Ø25 میلی متر، طول 470 میلی متر، چیدمان 5 / 9 / 12

26

0.58 کیلوگرم

سرپوش انتهایی

Ø10 × 24 میلی متر

4

-

مجموع

فولاد S235JR، 2.0 میلی متر

28 + 4

19.6 کیلوگرم

طراحی سبد و قفسه

·عناصر به صورت صاف در سبدها قرار می گیرند، نه به صورت عمودی. در 1800 میلی متر یک مخزن عمودی باید حدود 2.4 متر عمق داشته باشد. یک سبد تخت تنها به 0.8 متر نیاز دارد.

·سبدها عناصر را با زاویه تقریباً 10 تا 15 درجه نگه می دارند تا محلول وارد پروفیل های توخالی شده و کاملاً از آن خارج شود.

·نوسان و گردش مخزن را می توان برای تجدید محلول در داخل کلکتورها اضافه کرد - این چیزی است که در واقع زنگ زدگی را از داخل پاک می کند، نه زمان غوطه وری طولانی تر.

·سبدهای مختلف را می توان با برنامه بالابر زمان های اقامت متفاوتی تعیین کرد، بنابراین لوله ها و کلکتورها هر کدام دقیقاً تا زمانی که نیاز دارند درمان می شوند.


5. طرح بندی خط

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


خط غوطه وری سبد بالابر اتوماتیک - توالی مخزن با بالابر بالای سر و کوره خشک کن نهایی

اصول چیدمان اعمال شد

·جریان مواد یک طرفه - بار در یک انتها، تخلیه در سر دیگر، بدون عقب نشینی.

·مناطق جداسازی بین مراحل شیمیایی از آلودگی متقاطع جلوگیری می کند: قلیایی که به مخزن اسید منتقل می شود آن را خنثی می کند، اسید حمل شده به مخزن شستشو باعث زنگ زدگی می شود.

·شستشوی ضد جریان - آب تازه در شستشوی نهایی وارد می‌شود و به سمت عقب سرریز می‌شود و مصرف آب را تقریباً به 0.8-1.5 m³/h کاهش می‌دهد.

·چیدمان های مستقیم، U شکل یا L شکل که متناسب با سطح کف موجود است.

·دسترسی تعمیر و نگهداری، راهروهای FRP و درهای بازرسی طراحی شده در هر مخزن.

امکانات مورد نیاز (پروژه مرجع)

سودمند

مورد نیاز

برق

تقریبا 200 کیلو وات نصب شده (تمام برقی) یا تقریبا. 105 کیلو وات با خشک کن گازی

گاز طبیعی

تقریبا 12 متر مکعب در ساعت (گزینه کوره خشک کن گازی)

آرایش آب

0.8-1.5 m³/h، شستشوی خلاف جریان

آب دیونیزه شده

تقریبا 0.3 m³/h برای شستشوی نهایی

هوای فشرده

6-8 بار، فقط ابزار دقیق (چاقوی بادی از دمنده استفاده می کند، نه هوای فشرده)

اگزوز

استخراج غبار اسیدی به اسکرابر

پساب

خنثی کردن الکل مصرف شده ترشی و آبکشی

ارتفاع صاف

تقریبا حداقل 4.5 متر برای خط بالابر


6. نتیجه

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


عناصر فولادی قبل و بعد از عملیات پیش لحیم کاری - زنگ زدگی حذف شده، فلز روشن در معرض دید قرار می گیرد

جنبه

نتیجه

وضعیت سطح

عاری از روغن، زنگ زدگی، فلس آسیاب و باقیمانده کلرید

حفره های داخلی

با طراحی قابل دسترسی و تخلیه - شیب سبد به علاوه گردش اختیاری

خشک کردن

کامل؛ هیچ آب حبس شده ای وارد کوره لحیم کاری نمی شود

کنترل شستشوی نهایی

نظارت بر رسانایی آنلاین با محدودیت هشدار

انعطاف پذیری

زمان‌های اقامت مجزا برای لوله‌ها و کلکتورها. قابل تنظیم به سطح زنگ ورودی

شیمی

بر روی مواد شیمیایی محلی عرضه شده توسط مشتری یا مواد شیمیایی CoatTech معادل آن اجرا می شود

7. مرجع پروژه

مورد

جزئیات

مشتری

تولید کننده لوله و بخش فولادی پیشرو در الجزایر

صنعت

تولید لوله فولادی، ساخت رادیاتور حوله ای

مکان

بودوآو، الجزایر

برنامه

آماده سازی سطح کلکتورها و لوله ها قبل از لحیم کاری

ظرفیت

100 رادیاتور در ساعت

دامنه

طراحی فرآیند، تامین تجهیزات، چیدمان، پشتیبانی راه اندازی

وضعیت

مرحله پروپوزال مهندسی

توجه برای انتشار: قبل از انتشار نام شرکت مشتری، آن را با مشتری تایید کنید. در صورت عدم تایید، از عبارت بالا استفاده کنید.

7.1 آنچه مشتری خواسته است

·درمان عناصر قبل از مونتاژ، برای کوتاه کردن خط و افزایش راندمان تمیز کردن.

·زمان‌های مختلف اقامت برای لوله‌های کمی زنگ‌زده و کلکتورهایی که به شدت زنگ‌زده هستند.

·قفسه ها یا سبدهایی که اجازه می دهند محلول به داخل پروفیل های توخالی برسد و تخلیه شود.

·نظارت بر رسانایی شستشوی نهایی با یک حد مشخص، قبل از اعمال خمیر لحیم کاری.

·گزینه غوطه وری در پیشنهاد مرحله ترشی نگه داشته شده است.

8. چرا CoatTech

مزیت

توضیحات

اول فرآیند، دوم تجهیزات

ما خط را از روی سطح شیمی و زنگ زدگی اندازه می‌گیریم، نه از کاتالوگ

ساخت و ساز مقاوم در برابر خوردگی

مخازن PP / FRP و مبدل های حرارتی PTFE یا گرافیت برای اسید هیدروکلریک. SUS304 / SUS316 برای مراحل قلیایی و فسفری

طراحی کامل خشک کردن

چاقوی هوا قبل از خشک کن بادی، انرژی خشک کردن را تقریباً 30٪ کاهش می دهد.

کیفیت شستشو قابل ردیابی

شستشوی ضد جریان با نظارت بر رسانایی آنلاین در شستشوی نهایی

کنترل خط انعطاف پذیر

زمان‌های توقف برنامه‌ریزی شده توسط بالابر در هر سبد - دستور العمل‌های مختلف برای عناصر مختلف یا سطوح زنگ

سازگار با شیمی محلی

طراحی شده برای استفاده از مواد شیمیایی که از قبل در بازار مشتری موجود است

گزینه های انرژی

گرمایش برقی یا گاز طبیعی، در کنار هم ذکر شده است تا بتوانید هزینه عملیاتی را مقایسه کنید

تجربه صادرات

پروژه های ارائه شده در سراسر آفریقا، خاورمیانه، اروپا و آسیا؛ اسناد CE و فایل های فنی به زبان فرانسوی موجود است

شرایط پرداخت

اعتبار اسنادی غیر قابل برگشت برای پروژه های آفریقایی پذیرفته می شود

9. برنامه های کاربردی

همان مفهوم خط برای هر مجموعه فولادی که لحیم کاری شده، جوش داده شده یا روکش شده است و از قبل به یک سطح شیمیایی تمیز نیاز دارد استفاده می شود:

·رادیاتورهای حوله ای و رادیاتورهای گرمایش - کلکتورها، لوله ها و هدرها قبل از لحیم کاری.

·مجموعه لوله های فولادی - قاب مبلمان، مبدل های حرارتی، کویل های کندانسور.

·قطعات خودرو و تهویه مطبوع - مجموعه‌های لوله و هدر قبل از لحیم کاری.

·ساخت فولاد عمومی - به عنوان مرحله پیش تصفیه قبل از پوشش پودری یا رنگ آمیزی مایع.


10. سوالات متداول

س: آیا این یک خط پوشش پودری است؟

خیر. این یک خط آماده سازی سطح قبل از لحیم کاری است. عناصر فولادی را تمیز و خشک می کند. هیچ پودر یا رنگی اعمال نمی شود. اگر پس از لحیم کاری به خط پوشش پودری نیز نیاز دارید، ما آن را به صورت خط جداگانه طراحی و عرضه می کنیم.

س: تونل اسپری یا مخازن غوطه وری - کدام را توصیه می کنید؟

برای این برنامه ما غوطه وری را توصیه می کنیم. زنگ‌زدگی شدید روی کلکتورها به چند دقیقه تماس نیاز دارد و داخل پروفیل‌های توخالی باید خیس شود - اسپری نمی‌تواند به طور قابل اعتمادی انجام دهد. ما می توانیم یک نسخه اسپری را برای مقایسه نقل کنیم.

س: آیا غوطه وری به معنای غوطه وری الکترولیتی است؟

نه. منظور ما غوطه وری ساده شیمیایی بدون جریان الکتریکی است. غوطه وری الکترولیتی به یکسو کننده و الکترود نیاز دارد، هزینه بسیار بیشتری دارد و ما آن را به عنوان طرح پایه توصیه نمی کنیم.

س: آیا لوله ها و کلکتورها می توانند زمان درمان متفاوتی داشته باشند؟

بله. این یک ویژگی استاندارد یک خط بالابر است - برنامه زمان ماندگاری را به هر سبد اختصاص می دهد، بنابراین لوله ها و کلکتورها هر کدام دقیقاً تا زمانی که نیاز دارند درمان می شوند.

س: چگونه از باقی ماندن زنگ در داخل کلکتورها جلوگیری می کنید؟

سبدها عناصر را در یک زاویه نگه می دارند تا محلول وارد و تخلیه شود، و ما گردش مخزن و نوسان سبد را برای تجدید محلول در داخل پروفیل ارائه می دهیم. غوطه ور شدن طولانی تر به تنهایی آن را حل نمی کند.

س: کدام اسید را باید استفاده کنیم - کلریدریک یا فسفریک؟

هر دو کار می کنند. با اسید هیدروکلریک، مخازن باید PP یا FRP باشند و مبدل های حرارتی PTFE یا گرافیت - فولاد ضد زنگ نمی توان استفاده کرد. اسید فسفریک به مخازن فولاد ضد زنگ اجازه می دهد و یک فیلم ضد زنگ سبک به جا می گذارد. ما به ترجیح شما نقل قول می کنیم.

س: خط به چه امکاناتی نیاز دارد؟

برای پروژه مرجع: تقریباً 200 کیلو وات توان نصب شده (یا حدود 105 کیلووات با خشک کن گازسوز به اضافه تقریباً 12 متر مکعب در ساعت گاز طبیعی)، 0.8 تا 1.5 متر مکعب در ساعت، آب یونیزه شده برای شستشوی نهایی، هوای فشرده 6 تا 8 بار برای استخراج ابزار دقیق، و مالش اسیدی.

س: آیا این خط می تواند روی مواد شیمیایی که قبلاً محلی می خریدیم اجرا شود؟

بله. ما خط را پیرامون محصولات و پارامترهای موجود شما طراحی می کنیم. ما همچنین می توانیم شیمی معادل را در صورت تمایل ارائه کنیم.

س: آیا اسکرابر دود و خنثی سازی پساب را تامین می کنید؟

هر دو موجود است. در صورت نیاز آنها را تامین می کنیم یا نقاط اتصال را طراحی می کنیم و به پیمانکار محلی شما اجازه می دهیم آنها را بسازد - هر کدام که شما ترجیح می دهید.

س: زمان تحویل چقدر است؟

معمولاً 8 تا 14 هفته از سفارش تا تحویل، بسته به پیکربندی، به علاوه نصب و راه اندازی. ما یک برنامه زمانی مشخص را با نقل قول اعلام خواهیم کرد.

س: آیا نصب و آموزش ارائه می دهید؟

بله. ما نظارت بر نصب، راه‌اندازی و آموزش اپراتور را ارائه می‌دهیم و می‌توانیم به عنوان یک مورد جداگانه یا در بسته ارائه دهیم.


خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

محصولات
جزئیات محصولات
خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار
MOQ: 1
قیمت: USD2000-USD10000/SET
بسته بندی استاندارد: با فیلم و کارتن معمولی
دوره تحویل: 15 روز پس از سپرده
روش پرداخت: T/T
ظرفیت تامین: 500 مجموعه در ماه
اطلاعات جزئیات
محل منبع
چین
نام تجاری
CoatTech
گواهی
CE
شماره مدل
OCCL-OCT3
نام:
خط آماده سازی سطح قبل از لحیم کاری
منبع تغذیه::
220V/50HZ/1Ph یا گزینه های دیگر
با استفاده از انرژی::
برق یا گزینه دیگر
موتور::
برند چینی یا برند واردات
کنترل sytem::
سبک سوئیچ یا کنترل صفحه نمایش لمسی PLC
رنگ::
سفید یا گزینه دیگر
کاربرد::
محصولات فلزی
پوشش:
10-50um
DIMENTION::
همانطور که لازم است
مقدار حداقل تعداد سفارش:
1
قیمت:
USD2000-USD10000/SET
جزئیات بسته بندی:
با فیلم و کارتن معمولی
زمان تحویل:
15 روز پس از سپرده
شرایط پرداخت:
T/T
قابلیت ارائه:
500 مجموعه در ماه
برجسته کردن

خط نقاله پیش از لحیم‌کاری خودکار

,

سیستم پوشش کنویر بالا

,

تجهیزات آماده‌سازی سطح پیش از لحیم‌کاری

توضیحات محصول

خط آماده سازی سطح خودکار قبل از لحیم کاری

برای رادیاتورهای حوله ای و مجموعه های لوله فولادی

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


رادیاتور حوله ای مدل 1200 × 500 میلی متر — محصولی که در این خط فرآوری شده است

1. بررسی اجمالی محصول

این یک خط آماده سازی کامل سطح اتوماتیک برای رادیاتورهای حوله ای فولادی است که در بالادست کوره لحیم کاری نصب شده است. قبل از استفاده از خمیر لحیم کاری و لحیم کاری رادیاتور، روغن، زنگ و رسوب آسیاب را از عناصر فولادی - کلکتورها و لوله ها - پاک می کند.

برخلاف خط پوشش پودری، این سیستم هیچ رنگ آمیزی را انجام نمی دهد. هدف آن ارائه یک سطح شیمیایی تمیز، کاملا خشک و بدون کلرید است به طوری که فلز پرکننده لحیم کاری، فلز پایه را کاملا خیس کند و اتصال عاری از تخلخل باشد.

تصمیم کلیدی طراحی - عناصر قبل از مونتاژ درمان می شوند

خط به جای رادیاتور مونتاژ شده، عناصر منفرد (2 کلکتور نیمه بیضی + 26 لوله گرد در هر رادیاتور) را پردازش می کند. این سه مزیت به همراه دارد:

·خط بسیار کوتاه تر - مقطع تونل توسط یک عنصر تنظیم می شود، نه توسط یک مجموعه 1200 میلی متر.

·راندمان تمیز کردن بالاتر - محلول ها به هر سطحی از جمله داخل پروفیل های توخالی می رسند.

·زمان‌های ماندن انعطاف‌پذیر - لوله‌ها (زنگ‌زدگی سبک) و کلکتورها (زنگ‌زدگی متوسط ​​تا سنگین) می‌توانند زمان‌های درمان متفاوتی در یک خط داده شوند.

پیکربندی خط معمولی

خط غوطه وری سبد بالابر اتوماتیک. عناصر به صورت مسطح در سبدها قرار می گیرند و یک بالابر سربار قابل برنامه ریزی هر سبد را از طریق توالی مخزن منتقل می کند و به هر سبد زمان ماندن خاص خود را در هر مرحله می دهد.

2. مشخصات فنی

ارقام زیر مربوط به پروژه مرجع (100 رادیاتور در ساعت) است. هر مقدار به سفارش مهندسی شده است.

پارامتر

مشخصات

محصول

رادیاتور حوله ای مدل 1200 × 500 میلی متر (سایزهای دیگر در صورت درخواست)

قطعه کار

عناصر فولادی: کلکتورهای نیمه بیضی شکل 40 × 30 میلی متر، لوله های گرد Ø25 میلی متر

مواد

فولاد S235JR، ضخامت دیواره 2.0 میلی متر

حداکثر طول عنصر

1800 میلی متر

عناصر در هر رادیاتور

2 کلکتور + 26 لوله = 28 قطعه (+ 4 کلاهک انتهایی)

وزن هر رادیاتور

19.6 کیلوگرم

ظرفیت

100 رادیاتور در ساعت = 200 کلکتور + 2600 لوله = 2800 عنصر در ساعت

توان عملیاتی فولاد

تقریبا 1.96 تن در ساعت

نوع خط

خط غوطه وری سبد بالابر اتوماتیک

اندازه داخلی مخزن

تقریبا 2200 × 1100 × 800 میلی متر (تقریباً 1.6 متر مکعب محلول)

ظرفیت سبد

10 رادیاتور در هر سبد (280 عنصر، تقریباً 196 کیلوگرم)

منبع گرمایش

برق یا گاز طبیعی (هر دو گزینه موجود است)

برق نصب شده

تقریبا 200 کیلو وات (تمام برقی) / تقریبا 105 کیلووات + 12 متر مکعب در ساعت گاز طبیعی

ولتاژ

طراحی شده برای 400 ولت / 50 هرتز سه فاز (استانداردهای دیگر در صورت درخواست)

کنترل کنید

PLC + صفحه نمایش لمسی HMI، توالی بالابر خودکار، ذخیره سازی دستور پخت

مواد مخزن

PP / FRP برای مراحل اسیدی؛ فولاد ضد زنگ برای مراحل قلیایی

مبدل حرارتی

PTFE یا گرافیت برای اسید هیدروکلریک؛ فولاد ضد زنگ برای اسید فسفریک

اگزوز

استخراج غبار اسیدی با اسکرابر

پساب

ایستگاه خنثی سازی (تامین یا تهیه شده توسط مشتری)


3. توالی فرآیند

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


جریان فرآیند: چربی زدایی → شستشو → ترشی → آبکشی → خنثی سازی → شستشوی DI → خشک کردن → لحیم کاری

#

مرحله

روش

دما

زمان سکونت

هدف

1

چربی زدایی

غوطه وری

40-60 درجه سانتیگراد

3-5 دقیقه

روغن کشش، گریس و خاک مغازه را پاک می کند

2

آبکشی 1

غوطه وری

محیط

1 دقیقه

باقی مانده های قلیایی را قبل از مرحله اسیدی از بین می برد

3

ترشی

غوطه وری

25-40 درجه سانتیگراد

3-8 دقیقه

زنگ زدگی و فلس آسیاب را حل می کند. مجموعه ساکن در هر نوع عنصر

4

آبکشی 2

غوطه وری، جریان مخالف

محیط

1 دقیقه

باقی مانده اسید را از بین می برد

5

خنثی کننده

غوطه وری

40 درجه سانتی گراد

1-2 دقیقه

شستشوی قلیایی ملایم؛ باقیمانده کلرید را حذف می کند، از زنگ زدگی جلوگیری می کند

6

شستشوی نهایی DI

غوطه وری

محیط

1 دقیقه

آب دیونیزه شده؛ رسانایی به صورت آنلاین نظارت می شود

7

چکه + چاقوی بادی

دمنده

محیط

2-3 دقیقه

آب حجیم را حذف می کند؛ انرژی خشک کردن را تقریباً کاهش می دهد. 30%

8

خشک کردن

فر با هوای گرم

100-130 درجه سانتیگراد

10-15 دقیقه

خشک کردن کامل - هیچ آبی نباید وارد کوره لحیم کاری شود

بعد از خط: خمیر لحیم کاری بلافاصله اعمال می شود، سپس مجموعه وارد کوره لحیم کاری می شود.

3.1 چرا هر مرحله برای کیفیت لحیم کاری اهمیت دارد

·روغن باقی مانده روی سطح، خیس شدن فلز پرکننده را مسدود می کند - چربی زدایی اختیاری نیست.

·باقیمانده کلرید حاصل از ترشی هیدروکلریک باید به طور کامل حذف شود، در غیر این صورت اتصال معیوب خواهد شد.

·آب محبوس شده در داخل لوله ها یا کلکتورها به بخار در داخل کوره لحیم کاری تبدیل می شود و باعث ایجاد تخلخل می شود - به همین دلیل است که مناطق قطره ای و خشک کردن کامل در آن طراحی شده اند، نه به عنوان یک فکر بعدی.

·فولاد لخت می تواند در عرض چند ساعت زنگ بزند، بنابراین خشک کردن باید کامل باشد و خمیر بلافاصله بعد از خط اعمال شود.


4. کنترل عناصر


خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


تجزیه عنصر | سبد با شیب

تجزیه عنصر (مدل 1200 × 500)

عنصر

مشخصات

تعداد در هر رادیاتور

وزن واحد

گردآورنده

نیمه بیضی 40 × 30 میلی متر، طول 1200 میلی متر (تا 1800 میلی متر)

2

2.25 کیلوگرم

لوله

گرد Ø25 میلی متر، طول 470 میلی متر، چیدمان 5 / 9 / 12

26

0.58 کیلوگرم

سرپوش انتهایی

Ø10 × 24 میلی متر

4

-

مجموع

فولاد S235JR، 2.0 میلی متر

28 + 4

19.6 کیلوگرم

طراحی سبد و قفسه

·عناصر به صورت صاف در سبدها قرار می گیرند، نه به صورت عمودی. در 1800 میلی متر یک مخزن عمودی باید حدود 2.4 متر عمق داشته باشد. یک سبد تخت تنها به 0.8 متر نیاز دارد.

·سبدها عناصر را با زاویه تقریباً 10 تا 15 درجه نگه می دارند تا محلول وارد پروفیل های توخالی شده و کاملاً از آن خارج شود.

·نوسان و گردش مخزن را می توان برای تجدید محلول در داخل کلکتورها اضافه کرد - این چیزی است که در واقع زنگ زدگی را از داخل پاک می کند، نه زمان غوطه وری طولانی تر.

·سبدهای مختلف را می توان با برنامه بالابر زمان های اقامت متفاوتی تعیین کرد، بنابراین لوله ها و کلکتورها هر کدام دقیقاً تا زمانی که نیاز دارند درمان می شوند.


5. طرح بندی خط

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


خط غوطه وری سبد بالابر اتوماتیک - توالی مخزن با بالابر بالای سر و کوره خشک کن نهایی

اصول چیدمان اعمال شد

·جریان مواد یک طرفه - بار در یک انتها، تخلیه در سر دیگر، بدون عقب نشینی.

·مناطق جداسازی بین مراحل شیمیایی از آلودگی متقاطع جلوگیری می کند: قلیایی که به مخزن اسید منتقل می شود آن را خنثی می کند، اسید حمل شده به مخزن شستشو باعث زنگ زدگی می شود.

·شستشوی ضد جریان - آب تازه در شستشوی نهایی وارد می‌شود و به سمت عقب سرریز می‌شود و مصرف آب را تقریباً به 0.8-1.5 m³/h کاهش می‌دهد.

·چیدمان های مستقیم، U شکل یا L شکل که متناسب با سطح کف موجود است.

·دسترسی تعمیر و نگهداری، راهروهای FRP و درهای بازرسی طراحی شده در هر مخزن.

امکانات مورد نیاز (پروژه مرجع)

سودمند

مورد نیاز

برق

تقریبا 200 کیلو وات نصب شده (تمام برقی) یا تقریبا. 105 کیلو وات با خشک کن گازی

گاز طبیعی

تقریبا 12 متر مکعب در ساعت (گزینه کوره خشک کن گازی)

آرایش آب

0.8-1.5 m³/h، شستشوی خلاف جریان

آب دیونیزه شده

تقریبا 0.3 m³/h برای شستشوی نهایی

هوای فشرده

6-8 بار، فقط ابزار دقیق (چاقوی بادی از دمنده استفاده می کند، نه هوای فشرده)

اگزوز

استخراج غبار اسیدی به اسکرابر

پساب

خنثی کردن الکل مصرف شده ترشی و آبکشی

ارتفاع صاف

تقریبا حداقل 4.5 متر برای خط بالابر


6. نتیجه

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار


عناصر فولادی قبل و بعد از عملیات پیش لحیم کاری - زنگ زدگی حذف شده، فلز روشن در معرض دید قرار می گیرد

جنبه

نتیجه

وضعیت سطح

عاری از روغن، زنگ زدگی، فلس آسیاب و باقیمانده کلرید

حفره های داخلی

با طراحی قابل دسترسی و تخلیه - شیب سبد به علاوه گردش اختیاری

خشک کردن

کامل؛ هیچ آب حبس شده ای وارد کوره لحیم کاری نمی شود

کنترل شستشوی نهایی

نظارت بر رسانایی آنلاین با محدودیت هشدار

انعطاف پذیری

زمان‌های اقامت مجزا برای لوله‌ها و کلکتورها. قابل تنظیم به سطح زنگ ورودی

شیمی

بر روی مواد شیمیایی محلی عرضه شده توسط مشتری یا مواد شیمیایی CoatTech معادل آن اجرا می شود

7. مرجع پروژه

مورد

جزئیات

مشتری

تولید کننده لوله و بخش فولادی پیشرو در الجزایر

صنعت

تولید لوله فولادی، ساخت رادیاتور حوله ای

مکان

بودوآو، الجزایر

برنامه

آماده سازی سطح کلکتورها و لوله ها قبل از لحیم کاری

ظرفیت

100 رادیاتور در ساعت

دامنه

طراحی فرآیند، تامین تجهیزات، چیدمان، پشتیبانی راه اندازی

وضعیت

مرحله پروپوزال مهندسی

توجه برای انتشار: قبل از انتشار نام شرکت مشتری، آن را با مشتری تایید کنید. در صورت عدم تایید، از عبارت بالا استفاده کنید.

7.1 آنچه مشتری خواسته است

·درمان عناصر قبل از مونتاژ، برای کوتاه کردن خط و افزایش راندمان تمیز کردن.

·زمان‌های مختلف اقامت برای لوله‌های کمی زنگ‌زده و کلکتورهایی که به شدت زنگ‌زده هستند.

·قفسه ها یا سبدهایی که اجازه می دهند محلول به داخل پروفیل های توخالی برسد و تخلیه شود.

·نظارت بر رسانایی شستشوی نهایی با یک حد مشخص، قبل از اعمال خمیر لحیم کاری.

·گزینه غوطه وری در پیشنهاد مرحله ترشی نگه داشته شده است.

8. چرا CoatTech

مزیت

توضیحات

اول فرآیند، دوم تجهیزات

ما خط را از روی سطح شیمی و زنگ زدگی اندازه می‌گیریم، نه از کاتالوگ

ساخت و ساز مقاوم در برابر خوردگی

مخازن PP / FRP و مبدل های حرارتی PTFE یا گرافیت برای اسید هیدروکلریک. SUS304 / SUS316 برای مراحل قلیایی و فسفری

طراحی کامل خشک کردن

چاقوی هوا قبل از خشک کن بادی، انرژی خشک کردن را تقریباً 30٪ کاهش می دهد.

کیفیت شستشو قابل ردیابی

شستشوی ضد جریان با نظارت بر رسانایی آنلاین در شستشوی نهایی

کنترل خط انعطاف پذیر

زمان‌های توقف برنامه‌ریزی شده توسط بالابر در هر سبد - دستور العمل‌های مختلف برای عناصر مختلف یا سطوح زنگ

سازگار با شیمی محلی

طراحی شده برای استفاده از مواد شیمیایی که از قبل در بازار مشتری موجود است

گزینه های انرژی

گرمایش برقی یا گاز طبیعی، در کنار هم ذکر شده است تا بتوانید هزینه عملیاتی را مقایسه کنید

تجربه صادرات

پروژه های ارائه شده در سراسر آفریقا، خاورمیانه، اروپا و آسیا؛ اسناد CE و فایل های فنی به زبان فرانسوی موجود است

شرایط پرداخت

اعتبار اسنادی غیر قابل برگشت برای پروژه های آفریقایی پذیرفته می شود

9. برنامه های کاربردی

همان مفهوم خط برای هر مجموعه فولادی که لحیم کاری شده، جوش داده شده یا روکش شده است و از قبل به یک سطح شیمیایی تمیز نیاز دارد استفاده می شود:

·رادیاتورهای حوله ای و رادیاتورهای گرمایش - کلکتورها، لوله ها و هدرها قبل از لحیم کاری.

·مجموعه لوله های فولادی - قاب مبلمان، مبدل های حرارتی، کویل های کندانسور.

·قطعات خودرو و تهویه مطبوع - مجموعه‌های لوله و هدر قبل از لحیم کاری.

·ساخت فولاد عمومی - به عنوان مرحله پیش تصفیه قبل از پوشش پودری یا رنگ آمیزی مایع.


10. سوالات متداول

س: آیا این یک خط پوشش پودری است؟

خیر. این یک خط آماده سازی سطح قبل از لحیم کاری است. عناصر فولادی را تمیز و خشک می کند. هیچ پودر یا رنگی اعمال نمی شود. اگر پس از لحیم کاری به خط پوشش پودری نیز نیاز دارید، ما آن را به صورت خط جداگانه طراحی و عرضه می کنیم.

س: تونل اسپری یا مخازن غوطه وری - کدام را توصیه می کنید؟

برای این برنامه ما غوطه وری را توصیه می کنیم. زنگ‌زدگی شدید روی کلکتورها به چند دقیقه تماس نیاز دارد و داخل پروفیل‌های توخالی باید خیس شود - اسپری نمی‌تواند به طور قابل اعتمادی انجام دهد. ما می توانیم یک نسخه اسپری را برای مقایسه نقل کنیم.

س: آیا غوطه وری به معنای غوطه وری الکترولیتی است؟

نه. منظور ما غوطه وری ساده شیمیایی بدون جریان الکتریکی است. غوطه وری الکترولیتی به یکسو کننده و الکترود نیاز دارد، هزینه بسیار بیشتری دارد و ما آن را به عنوان طرح پایه توصیه نمی کنیم.

س: آیا لوله ها و کلکتورها می توانند زمان درمان متفاوتی داشته باشند؟

بله. این یک ویژگی استاندارد یک خط بالابر است - برنامه زمان ماندگاری را به هر سبد اختصاص می دهد، بنابراین لوله ها و کلکتورها هر کدام دقیقاً تا زمانی که نیاز دارند درمان می شوند.

س: چگونه از باقی ماندن زنگ در داخل کلکتورها جلوگیری می کنید؟

سبدها عناصر را در یک زاویه نگه می دارند تا محلول وارد و تخلیه شود، و ما گردش مخزن و نوسان سبد را برای تجدید محلول در داخل پروفیل ارائه می دهیم. غوطه ور شدن طولانی تر به تنهایی آن را حل نمی کند.

س: کدام اسید را باید استفاده کنیم - کلریدریک یا فسفریک؟

هر دو کار می کنند. با اسید هیدروکلریک، مخازن باید PP یا FRP باشند و مبدل های حرارتی PTFE یا گرافیت - فولاد ضد زنگ نمی توان استفاده کرد. اسید فسفریک به مخازن فولاد ضد زنگ اجازه می دهد و یک فیلم ضد زنگ سبک به جا می گذارد. ما به ترجیح شما نقل قول می کنیم.

س: خط به چه امکاناتی نیاز دارد؟

برای پروژه مرجع: تقریباً 200 کیلو وات توان نصب شده (یا حدود 105 کیلووات با خشک کن گازسوز به اضافه تقریباً 12 متر مکعب در ساعت گاز طبیعی)، 0.8 تا 1.5 متر مکعب در ساعت، آب یونیزه شده برای شستشوی نهایی، هوای فشرده 6 تا 8 بار برای استخراج ابزار دقیق، و مالش اسیدی.

س: آیا این خط می تواند روی مواد شیمیایی که قبلاً محلی می خریدیم اجرا شود؟

بله. ما خط را پیرامون محصولات و پارامترهای موجود شما طراحی می کنیم. ما همچنین می توانیم شیمی معادل را در صورت تمایل ارائه کنیم.

س: آیا اسکرابر دود و خنثی سازی پساب را تامین می کنید؟

هر دو موجود است. در صورت نیاز آنها را تامین می کنیم یا نقاط اتصال را طراحی می کنیم و به پیمانکار محلی شما اجازه می دهیم آنها را بسازد - هر کدام که شما ترجیح می دهید.

س: زمان تحویل چقدر است؟

معمولاً 8 تا 14 هفته از سفارش تا تحویل، بسته به پیکربندی، به علاوه نصب و راه اندازی. ما یک برنامه زمانی مشخص را با نقل قول اعلام خواهیم کرد.

س: آیا نصب و آموزش ارائه می دهید؟

بله. ما نظارت بر نصب، راه‌اندازی و آموزش اپراتور را ارائه می‌دهیم و می‌توانیم به عنوان یک مورد جداگانه یا در بسته ارائه دهیم.


خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

خط آماده‌سازی سطح پیش از لحیم‌کاری خودکار

نقشه سایت |  حریم خصوصی | چین خوب کیفیت اتاق اسپری تامین کننده. حق چاپ © 2024-2026 CoatTech Intelligent Equipment(Guangzhou) CO.,LTD . همه حقوق محفوظ است